
Maison / Nouvelles / Nouvelles de l'industrie / Explication du tuyau SDR17 HDPE : dimensions, pressions nominales et assemblage par fusion
Nouvelles de l'industrie
Oct 12,2026
Explication du tuyau SDR17 HDPE : dimensions, pressions nominales et assemblage par fusion
Lorsqu'un tuyau PE100 arrive sur site avec SDR17 imprimé sur le fût, le numéro n'est pas une qualité de matériau ni une classe de pression. C'est le rapport dimensionnel standard qui fixe la relation entre le diamètre extérieur du tuyau et son épaisseur de paroi. Pour le SDR17, ce rapport est de 17:1 : un tuyau de 110 mm porte une paroi d'environ 6,5 mm, et pour le PE100, il est conçu pour une pression nominale de 10 bars. La conséquence pratique pour les installateurs et les prescripteurs est plus simple : une conduite SDR17 traverse rarement la paroi du tuyau. Lorsqu'il échoue, il échoue au niveau d'un joint de fusion. C'est pourquoi la qualité du joint et l'équipement qui le produit mérite autant d'attention que le numéro SDR lui-même.
Ce que signifie le SDR17 dans la conception des canalisations
Le rapport dimensionnel standard est un nombre sans dimension calculé en divisant le diamètre extérieur du tuyau par son épaisseur de paroi minimale. Étant donné que le rapport reste constant sur tous les diamètres, une classe SDR couvre toute une gamme de tailles de tuyaux tout en conservant la même capacité de charge. Dans le système SDR, un rapport plus élevé signifie une paroi plus fine par rapport au diamètre extérieur, de sorte que le SDR17 se situe entre le SDR11 plus lourd et les classes SDR21 et SDR26 plus légères.
Pour le PE100, les tuyaux SDR17 sont normalement classés PN10 (10 bar pour une eau à 20 °C) ; pour le matériau PE80, la même géométrie est classée PN8. Ces valeurs définissent l'enveloppe de fonctionnement sécuritaire du réseau de canalisations. Les valeurs nominales supposent une eau propre et une durée de vie de 50 ans, elles incluent donc une marge de sécurité substantielle pour les conditions d'installation réelles.
| Diamètre extérieur nominal (mm) | Épaisseur de paroi SDR17 calculée (mm) | Pression nominale typique (PE100) |
|---|---|---|
| 63 | 3.7 | PN10 |
| 90 | 5.3 | PN10 |
| 110 | 6.5 | PN10 |
| 160 | 9.4 | PN10 |
| 200 | 11.8 | PN10 |
| 315 | 18.5 | PN10 |
Le rapport étant constant, un tuyau SDR17 de 315 mm et un tuyau SDR17 de 63 mm ont la même capacité de pression théorique. Ce qui change avec la taille, c'est la surface du mur, le poids par mètre et la méthode d'assemblage pratique. C'est pourquoi une spécification SDR17 doit être assortie d'un plan d'installation tout aussi discipliné.
DTS17 vs DTS11 : ce que le ratio change
La plupart des décisions d'achat de tuyaux en PE se résument à un choix entre le SDR17 et le SDR11, car ce sont les deux ratios qui dominent les spécifications des eaux et des égouts. La version courte est la suivante : le SDR11 donne une plus grande épaisseur de paroi et une pression nominale plus élevée ; Le SDR17 offre une plus grande surface d'écoulement et un coût de matériau inférieur. Pour une canalisation longue, la différence de coût par mètre peut être décisive, mais seulement si la pression nominale inférieure est acceptable pour les conditions d'exploitation.
| Propriété | DTS17 (PE100) | DTS11 (PE100) |
|---|---|---|
| Épaisseur de paroi par rapport au diamètre extérieur | DO/17 | DO / 11 |
| Pression nominale, eau 20 °C | PN10 | PN16 |
| Pression nominale, PE80 | PN8 | PN12.5 |
| Section interne par OD | Plus grand | Plus petit |
| Poids par mètre | Inférieur | Plus haut |
| Coût du matériel par mètre | Inférieur | Plus haut |
| Résistance aux charges ponctuelles et aux chocs | Inférieur | Plus haut |
La différence structurelle affecte également la maniabilité. Avec la paroi plus fine du SDR17, une pierre pointue dans le lit de la tranchée, un remblai négligent ou une chute brutale pendant le déchargement peuvent stresser ou bosseler le tuyau plus facilement que le SDR11. Cela ne signifie pas que le SDR17 est un produit fragile ; cela signifie que la préparation des tranchées et une manipulation soigneuse font partie des spécifications. Les entrepreneurs qui enterrent le SDR17 dans des tranchées remplies de roches sans lit de sable constateront le résultat sous la forme d'un manque d'arrondi et d'une déformation ponctuelle bien avant que la ligne ne soit mise sous pression.
Où SDR17 est la bonne spécification
Le SDR17 est choisi lorsque la pression de conception reste égale ou inférieure à 10 bars et que la charge externe est modérée. Cela en fait la valeur par défaut pour un large éventail de réseaux de canalisations municipaux et industriels :
- Conduites d’égouts gravitaires et d’eaux pluviales, où la pression interne est proche de zéro et où la principale exigence est de survivre aux charges d’installation.
- Conduites de distribution d’eau et réseaux d’approvisionnement ruraux fonctionnant à des pressions modérées et stables.
- Conduites d’irrigation et conduites d’approvisionnement agricole, où les longs trajets permettent d’importantes économies de matériaux.
- Circuits d’eau de process industriel et d’eau de refroidissement à pressions contrôlées et fluides non agressifs.
- Projets à tranchée ouverte et à forage directionnel pour lesquels l'ingénieur de conception a confirmé que la capacité PN10 est suffisante.
La logique économique est simple : pour un même diamètre extérieur, le SDR17 utilise moins de polymère, pèse moins et offre un alésage interne légèrement plus grand. Sur un long pipeline, les économies combinées de matériaux de tuyauterie, de transport et de manutention peuvent être substantielles — c'est exactement pourquoi le SDR17 est la classe la plus performante pour les systèmes PE à pression modérée.
Fusion Joining : où un système SDR17 est gagné ou perdu
Un tuyau SDR17 à paroi mince est un bon conduit, mais un pipeline est aussi solide que ses joints. Le tuyau PE est assemblé en fondant et en resolidifiant le polymère à l'interface ; un joint de fusion correctement réalisé n'a pas d'adhésif, de joint ou de joint. Deux méthodes dominent les installations SDR17. La fusion par emboîtement est principalement utilisée pour les petits alésages dans les systèmes de canalisations PP-R/PE, généralement de 20 mm à environ 110 mm. L'électrofusion est utilisée pour les réseaux de taille moyenne à grande, où le coupleur ou le raccord s'enroule autour des extrémités du tuyau préparé.
La fusion par emboîtement exige trois choses : des surfaces propres, des extrémités de tuyaux carrées et un outil chauffant qui maintient une température de fusion stable. L'extrémité du tuyau et l'intérieur de l'emboîture du raccord sont chauffés contre les mêmes faces chauffantes, puis retirés et rapprochés pour former un double cordon visible. Coupez mal le tuyau, chanfreinez-le de manière incohérente ou séparez le joint avant qu'il ne refroidisse, et la qualité de la soudure diminue même si le tuyau SDR17 lui-même est parfaitement sain.
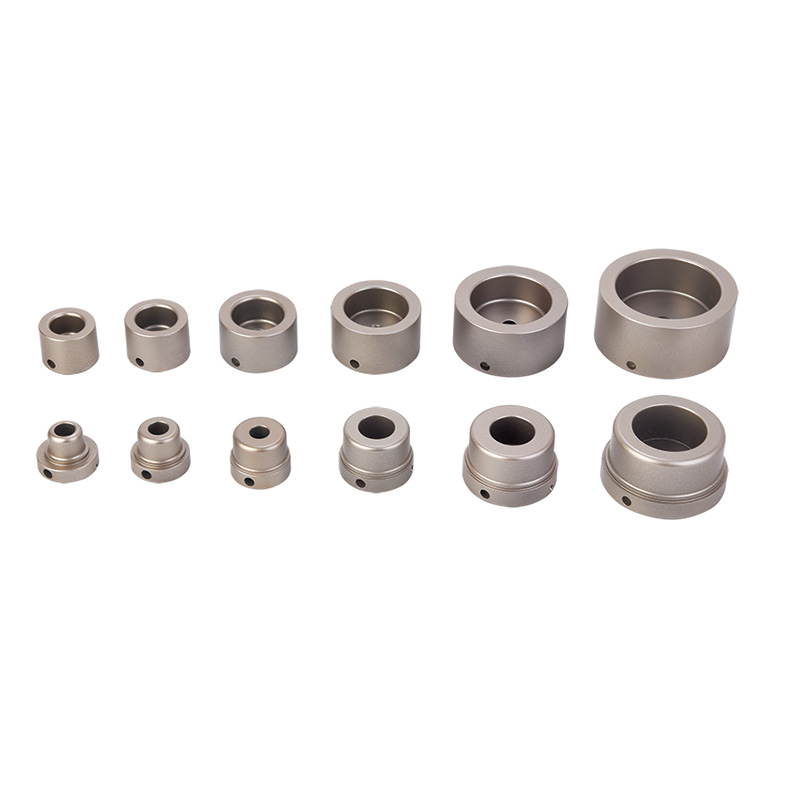 Soudeur par fusion à prise numérique FYD63 63 mm PPR avec affichage de la température LED Cette machine de fusion à prise numérique de 63 mm affiche la température réelle de la face chauffante sur un écran LED, réduisant ainsi les approximations. Il convient aux raccords PP-R/PE courants sur les embranchements SDR17 et aide les opérateurs à produire des joints cohérents et étanches à la pression. Voir le produit →
Une machine de fusion de douilles à affichage numérique élimine une grande partie des incertitudes, car l'opérateur lit la température réelle de la face chauffante au lieu de se fier à un cadran de thermostat d'une précision incertaine. Une machine numérique de classe 63 mm couvre la gamme de petits diamètres la plus courante et convient aux raccords PP-R/PE utilisés sur les lignes secondaires SDR17. La séquence de procédure – coupe, chanfreinage, chauffage, assemblage, refroidissement – est exactement la même que vous travailliez à 20 mm ou à 160 mm. Les entrepreneurs qui suivent les meilleures pratiques pour une soudure par fusion solide et sans fuite produire systématiquement des joints qui survivent aux tests de pression dès la première tentative.
L'électrofusion est un processus différent avec une discipline différente. Les extrémités du tuyau préparées sont insérées dans un coupleur par électrofusion avec un fil de résistance intégré dans sa surface intérieure ; la machine envoie un courant contrôlé à travers le fil, faisant fondre le polymère environnant afin que le tuyau et le coupleur fusionnent en une seule pièce. La cause la plus fréquente d'un joint électrosoudable défectueux n'est pas la tension de la machine ou la qualité du coupleur, mais plutôt une surface de tuyau non préparée. Les tuyaux en PE forment une fine couche d'oxyde qui empêche une bonne liaison par fusion et, sur le terrain, la surface est souvent contaminée par de la saleté, de la graisse ou de la poussière de maçonnerie. Si cette couche n’est pas retirée, le joint peut passer une inspection visuelle et échouer des mois plus tard sous la pression.
 Grattoir de tuyau d'électrofusion FYEPS400 pour la préparation de surface de tuyau en PEHD Une bonne préparation de la surface est essentielle pour les joints électrosoudables. Ce grattoir élimine uniformément la couche d'oxyde sans affaiblir les fines parois du SDR17, réduisant ainsi le risque de rupture des joints sous pression. Un outil fiable pour chaque travail d’électrofusion. Voir le produit →
C'est pourquoi un grattoir pour tuyaux par électrofusion fait partie de chaque boîte à outils pour le soudage SDR17. Un grattoir bien conçu enlève la couche d'oxyde uniformément sur toute la circonférence sans creuser suffisamment profondément pour affaiblir la paroi – un risque réel sur un tuyau SDR17 à paroi mince si quelqu'un improvise avec du papier abrasif grossier. Sous la limite de 10 bars autorisée par le SDR17 PE100, l'intégrité des joints ne peut pas être considérée comme acquise.
La machine d'électrofusion elle-même doit fournir un cycle de soudage stable et reproductible. Les machines de type onduleur sont plus légères et plus portables pour les travaux sur site, tandis que les machines de type transformateur sont préférées pour une utilisation continue intensive. Il est tout aussi important d'adapter la machine à la plage de diamètres : une unité évaluée à seulement 63 mm n'a pas sa place sur un câble principal SDR17 de 200 mm, et une machine surdimensionnée gaspille de l'énergie et du temps sur de petites connexions de dérivation.
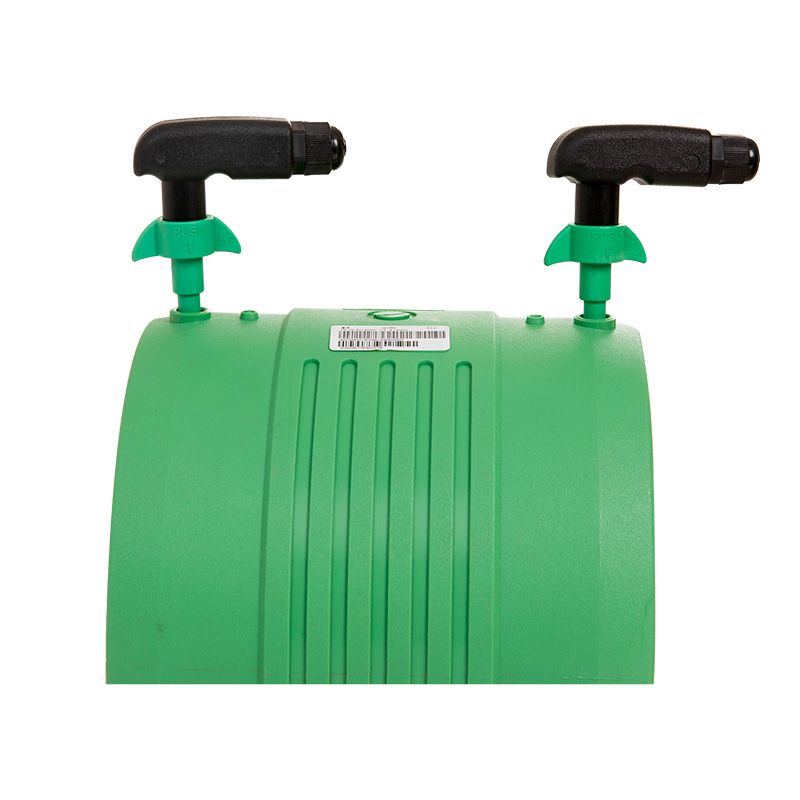 Machine de soudure d'électrofusion d'inverseur de 20-315MM pour l'assemblage de tuyaux en plastique Cette machine d'électrofusion de type inverseur couvre une large gamme de diamètres de tuyaux allant de 20 à 315 mm, ce qui la rend polyvalente pour les connexions secteur et de dérivation SDR17. Sa conception portable convient au travail sur site tout en offrant des cycles de soudage stables et reproductibles. Voir le produit →
Les fabricants ayant une longue expérience à l'exportation, tels que Hangzhou Fuyi Tools, proposent une gamme complète gamme d'équipements d'assemblage de tuyaux , des machines de fusion d'emboîtures et d'électrofusion aux outils de coupe, de grattoir et de chanfreinage, afin que l'ensemble du flux de travail de soudage reste cohérent. Un onduleur compact de 20 mm à 315 mm couvre presque toutes les connexions principales et de dérivation SDR17 rencontrées sur un site typique.
Spécifier SDR17 est la partie la plus facile ; fournir une installation SDR17 qui reste sans fuite pendant des décennies est une discipline d'installation. Confirmez que la qualité du tuyau et la pression nominale correspondent à la conception, coupez et chanfreinez les extrémités avec précision, grattez le tuyau avant l'électrofusion et utilisez une machine à souder avec un contrôle fiable de la température ou du cycle. Lorsque ces étapes sont traitées de manière cohérente, le SDR17 fonctionne exactement comme le rapport le promet : un tuyau sous pression fiable et rentable pour les réseaux d'eau et d'égouts à usage modéré.
Produits connexes


 +86-158 6813 9123
 +86-571-82432777

 No.7 Yangguang Road, zone industrielle de Linpu, ville de Hangzhou, province du Zhejiang, Chine
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
