
Maison / Nouvelles / Nouvelles de l'industrie / Guide complet des tuyaux en PEHD à double paroi : structure, avantages et soudage
Nouvelles de l'industrie
Oct 05,2026
Guide complet des tuyaux en PEHD à double paroi : structure, avantages et soudage
Un tuyau en PEHD à double paroi ressemble à un produit simple, mais le choix entre celui-ci et un tuyau à paroi solide se résume souvent à la façon dont les joints fonctionneront sous charge. Un tuyau de drainage enterré sous une route devrait transporter les eaux pluviales pendant des décennies sans fuite. Le tuyau en PEHD à double paroi offre cela avec un intérieur lisse et un extérieur ondulé. Le défi technique ne réside pas dans le tuyau lui-même ; c'est le joint. Ce guide explique la structure, les avantages et les méthodes de soudage qui assurent l'étanchéité des systèmes HDPE à double paroi.
Qu’est-ce qu’un tuyau en PEHD à double paroi ?
Le tuyau HDPE à double paroi est un tuyau en polyéthylène haute densité doté de deux parois distinctes. La paroi intérieure est lisse et continue. La paroi extérieure est ondulée et forme une série de nervures annulaires ou hélicoïdales. L'espace entre les deux parois confère au tuyau une rigidité annulaire élevée sans ajouter de poids inutile. Le tuyau est produit avec le même matériau PE 100 ou PE 80 que celui utilisé pour les tuyaux en PEHD à paroi solide, il résiste donc bien à la corrosion, aux produits chimiques et à l'abrasion.
La principale différence mécanique par rapport aux tuyaux à paroi pleine réside dans le comportement à la flexion. Étant donné que la paroi extérieure est ondulée, le tuyau peut fléchir sous la charge du sol tout en conservant sa zone d'écoulement. La paroi intérieure lisse maintient une faible friction et empêche l'accumulation de sédiments. C'est pourquoi les tuyaux en PEHD à double paroi sont spécifiés pour les égouts pluviaux, les ponceaux et les drains agricoles où la résistance structurelle et l'efficacité hydraulique sont importantes.
Avantages clés du tuyau en PEHD à double paroi
- Léger et facile à manipuler : Un tuyau en PEHD à double paroi est nettement plus léger qu'un béton armé ou une fonte ductile de même diamètre, ce qui réduit les coûts de transport et d'installation.
- Rigidité annulaire élevée : La paroi extérieure ondulée offre la résistance structurelle nécessaire pour les applications enterrées sous les routes, les voies ferrées ou les équipements lourds.
- Corrosion et résistance chimique : Il est insensible aux produits chimiques du sol et de l’eau qui attaquent les tuyaux métalliques, et résiste aux effluents acides ou alcalins.
- Intérieur lisse : une friction plus faible signifie que des tuyaux de plus petit diamètre peuvent transporter le même débit que des tuyaux en béton plus grands, réduisant ainsi le volume d'excavation.
- Longue durée de vie : avec une installation et un jointage appropriés, les tuyaux en PEHD à double paroi peuvent fonctionner pendant plus de 50 ans.
- Flexibilité de conception des joints : le tuyau peut être assemblé avec des joints en caoutchouc, des manchons thermorétractables, des méthodes de soudage par extrusion ou de soudage par fusion, en fonction des besoins du projet.
Ces avantages font des tuyaux en PEHD à double paroi un choix rentable pour les systèmes de drainage par gravité, mais les performances à long terme dépendent de la qualité de chaque joint le long de la canalisation.
Applications courantes
Les tuyaux en PEHD à double paroi sont utilisés dans le drainage municipal, la collecte des eaux usées, la gestion des eaux pluviales, les ponceaux routiers, les effluents industriels et le drainage des champs agricoles. Il est également utilisé pour les systèmes souterrains de rétention des eaux pluviales et les conduites d’eaux usées de trou d’homme à trou d’homme. La combinaison de résistance chimique et de résistance structurelle du tuyau en fait un choix pratique pour les sites où des mouvements de sol, des eaux souterraines ou des produits chimiques agressifs sont présents.
Dans une installation sans tranchée, les tuyaux en PEHD à double paroi peuvent être tirés à travers un chemin de forage. Sa paroi intérieure lisse préserve le débit même lorsque le tuyau est installé avec une légère courbure. Dans les installations à ciel ouvert, la flexibilité du tuyau lui permet de se tasser sous de fortes charges de trafic sans se fissurer.
Comment assembler un tuyau en PEHD à double paroi
La méthode de jointage détermine si un système HDPE à double paroi restera étanche pendant sa durée de vie nominale. Les joints d’étanchéité en caoutchouc sont courants pour le drainage par gravité car ils sont simples et rapides. Toutefois, pour un embranchement ou une réparation, la méthode la plus fiable et la plus reproductible est l’électrofusion. Un raccord électrosoudable contient un serpentin chauffant qui fait fondre la surface du tuyau et la paroi du raccord. Le processus de fusion est contrôlé par une machine qui lit le code-barres du raccord et applique le courant correct pendant la durée correcte. Ce niveau de contrôle est pourquoi la qualité du soudage par électrofusion est si élevée .
| Méthode d'assemblage | Utilisation typique | Fiabilité | Équipement requis |
|---|---|---|---|
| Joint en caoutchouc | Conduites de drainage gravitaire | Bon | Pas d'outils spéciaux |
| Manchon thermorétractable | Joints de chantier sur petits diamètres | Modéré | Torche ou pistolet thermique |
| Électrofusion | Branchements et réparations de succursales | Élevé | Électrofusion welding machine |
| Soudage par extrusion | Joints bout à bout de grand diamètre | Élevé | Extrudeuse et outils de préparation |
Pour l’assemblage par électrofusion, la machine à souder doit fournir un courant et une tension stables tout au long du cycle de fusion. La machine à souder par électrofusion de 20 160 mm est conçue pour ce rôle et s'associe aux raccords utilisés sur les chantiers de construction où la portabilité est toujours importante.
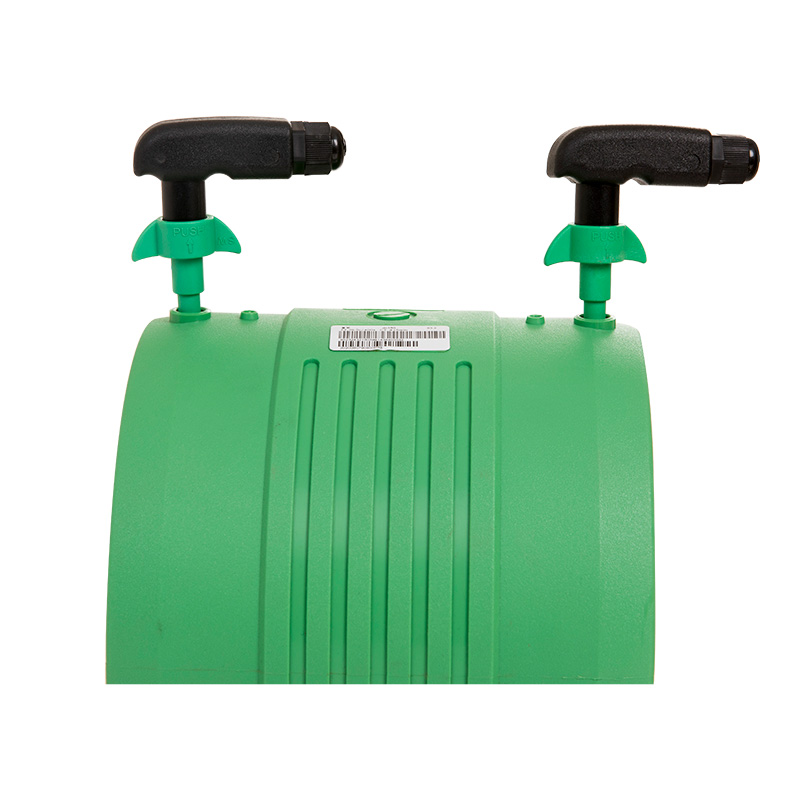 Machine de soudage par électrofusion 20-160MM La machine de soudage par électrofusion 20-160 mm est un outil spécialisé et polyvalent conçu pour assembler des tuyaux en polyéthylène d'un diamètre allant de 20 mm à 160 mm. Ceci... Voir le produit →
Avant l'électrofusion, la surface du tuyau doit être grattée pour éliminer la couche oxydée qui se forme lors de la fabrication et du stockage du tuyau. Un grattoir à tuyaux en PEHD par électrofusion rend cette étape rapide et cohérente. Une surface propre est essentielle ; une surface rayée ou oxydée produira une soudure faible.
 FYEPS400 Grattoirs de tuyaux en PEHD par électrofusion pour outil de grattage de tuyaux en PEHD Machine de soudage par électrofusion FYEFM200 utilisant la technologie avancée de contrôle PID, rendant la sortie de l'appareil plus stable et fiable. Écran LCD de grande taille en tant qu'homme-machine i... Voir le produit →
Pour les petits systèmes en PEHD à double paroi, le soudage par fusion à emboîtement est également utilisé lorsque les extrémités du tuyau sont libres de tourner. La fusion par emboîtement fait fondre le tuyau à l'extérieur et le raccord à l'intérieur avec une plaque chauffante, puis le tuyau est poussé dans le raccord. Le résultat est un joint homogène, plus résistant que le tuyau lui-même.
Choisir le bon équipement de soudage par fusion
Le choix de l'équipement pour l'installation de tuyaux en PEHD à double paroi dépend de la taille du tuyau, des conditions du site et du fait que vous ayez besoin d'électrofusion ou de fusion par emboîtement. Pour l’électrofusion, vous avez deux choix principaux : les machines à transformateur et les machines à onduleur. Les machines à onduleur sont plus petites, plus légères et plus économes en énergie, ce qui est important sur les sites distants. Les transformateurs offrent généralement un cycle de service continu plus élevé et sont préférés pour les raccords de grand diamètre.
Pour la fusion par emboîtement de tuyaux plus petits, une machine à affichage numérique donne à l'opérateur une vue claire de la température de la plaque chauffante. Ceci est important car la température, et non la pression, est la principale variable qui détermine la résistance de la soudure. Une machine numérique facilite également la reproduction des mêmes paramètres de soudage sur des milliers de joints.
Lorsque vous sélectionnez une machine de fusion d'emboîtures, la plage de diamètres de tuyaux est le premier facteur. De nombreuses machines couvrent 20-63 mm, 63-110 mm ou 75-160 mm. Choisissez une machine qui correspond aux tailles de tuyaux de votre projet sans nécessiter une deuxième unité. Une ligne directrice pratique consiste à examiner comment choisir la bonne machine à souder par fusion à douille pour différentes exigences matérielles. Comparez ensuite la stabilité de la machine, la qualité de la plaque chauffante et la disponibilité des douilles en tailles métriques et en pouces.
La gamme 75-110 mm est courante pour les applications de drainage en PEHD à double paroi. Une machine de soudage par fusion à douille numérique de cette gamme couvre la plupart des petits et moyens projets. Il permet également à l'opérateur de régler précisément la température de chauffage des matériaux PE 80 ou PE 100.
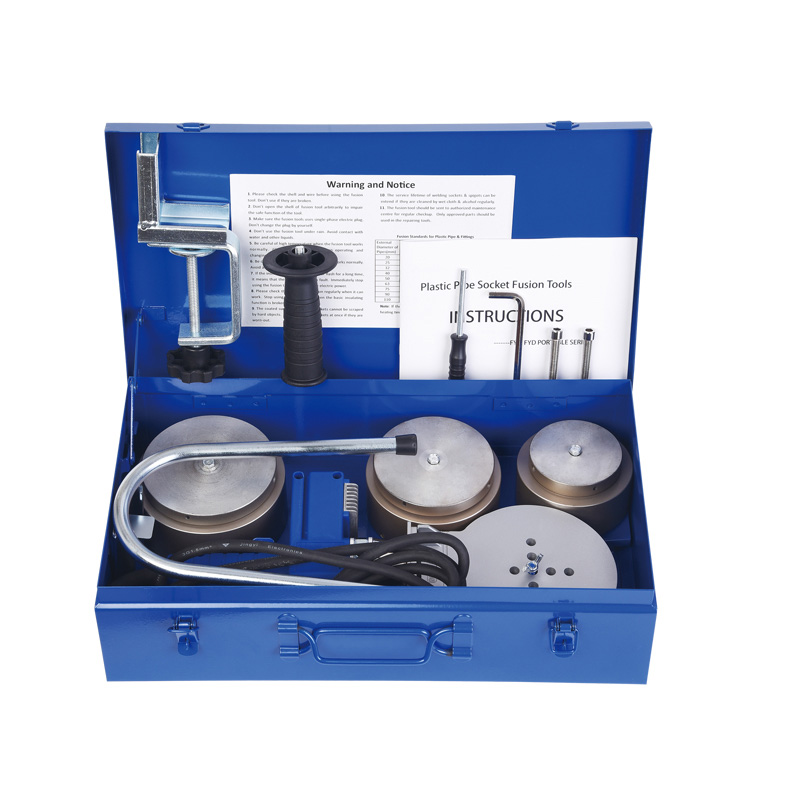 Machine de soudage par Fusion à prise de Fusion bout à bout en plastique thermofusible à affichage numérique automatique FYD110 La machine de soudage bout à bout du plastique thermofusible FYD110 possède non seulement des capacités de soudage efficaces et précises, mais est également facile à utiliser, sûre et fiable. La machine un... Voir le produit →
Pensez également à l’ergonomie de l’outil. Une machine portative peut peser moins de 2 kg, tandis qu'une unité d'établi offre un support stable pour un travail répété. Les équipes de terrain préfèrent souvent une machine portable à température constante pour les tâches rapides, tandis que les machines numériques sont utiles lorsqu'une documentation est requise.
Meilleures pratiques d'installation pour des performances sans fuite
Aucune machine à souder ne peut réparer un joint mal préparé. Nettoyez les extrémités des tuyaux, éliminez toute contamination et grattez la couche oxydée avant de commencer. Maintenez la plaque chauffante à la température adaptée au matériau du tuyau et à l'épaisseur de la paroi. Utilisez le temps de refroidissement approprié et ne démontez jamais le joint avant qu'il n'ait refroidi. Enfin, enregistrez les paramètres de soudage pour chaque joint si le projet nécessite une traçabilité.
Par temps froid, les tuyaux en PEHD à double paroi deviennent plus rigides. Certaines machines disposent d'une fonction de compensation de température qui ajuste le cycle de fusion à la température ambiante. Par temps chaud, assurez-vous que le tuyau n’est pas déformé par la lumière directe du soleil avant de souder. Ces petites étapes distinguent un bon installateur d’un installateur problématique.
Le tuyau en PEHD à double paroi est un tuyau durable et polyvalent pour les applications par gravité et sous pression. Mais la performance d’un tuyau dépend de ses joints. Que vous utilisiez des joints en caoutchouc, l'électrofusion ou la fusion d'emboîtures, la sélection du bon équipement et le respect de la procédure correcte détermineront si la conduite fuit ou reste sèche pendant des décennies. Utilisez les liens vers les produits dans ce guide pour passer en revue les machines à souder et les grattoirs disponibles, et parlez à un fournisseur qui comprend les exigences de l'installation du PEHD à double paroi.
Produits connexes


 +86-158 6813 9123
 +86-571-82432777

 No.7 Yangguang Road, zone industrielle de Linpu, ville de Hangzhou, province du Zhejiang, Chine
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
