
Maison / Nouvelles / Nouvelles de l'industrie / Guide du plastique ECTFE : propriétés, applications et conseils de soudage par fusion pour les professionnels de la tuyauterie
Nouvelles de l'industrie
Oct 26,2026
Guide du plastique ECTFE : propriétés, applications et conseils de soudage par fusion pour les professionnels de la tuyauterie
Le plastique ECTFE est rarement sous le feu des projecteurs, contrairement au PTFE ou au PVDF, mais il résiste discrètement dans certains des environnements de service les plus difficiles de l'industrie moderne. Si votre travail implique des produits chimiques agressifs, des lignes de traitement de haute pureté ou des canalisations en fluoropolymère qui doivent être coupées, ajustées et assemblées sur site, l'ECTFE est un matériau qui mérite d'être bien compris.
Nous fabriquons des équipements de soudage par fusion de tuyaux et les outils qui les supportent, de sorte que notre attention a tendance à se porter sur le joint plutôt que uniquement sur la fiche technique. Ce guide explique ce qu'est le plastique ECTFE, où il fonctionne le mieux, comment il se compare aux polymères fluorés que vous connaissez déjà et ce que tout cela signifie lorsque vient le temps de le préparer et de le souder.
Qu'est-ce que le plastique ECTFE ?
ECTFE signifie éthylène chlorotrifluoroéthylène. Il s'agit d'un fluoropolymère thermoplastique semi-cristallin, construit comme un copolymère alterné d'éthylène et de chlorotrifluoroéthylène dans des proportions à peu près égales. Cette structure explique l'essentiel de son comportement : le fluor et le chlore présents dans la chaîne offrent une résistance chimique, tandis que les segments d'éthylène contribuent à la ténacité mécanique et, surtout, à l'aptitude au traitement par fusion.
Ce dernier point sépare l'ECTFE du PTFE. L'ECTFE peut être extrudé, moulé par injection, rotomoulé et soudé thermiquement, ce qui le rend pratique pour les tuyaux, les tôles, les raccords, les revêtements et revêtements de vannes plutôt que pour les joints et les formes frittées uniquement. Il arrive sur le marché sous forme de granulés de résine, de poudre de revêtement et de composants finis de tuyaux, de feuilles et moulés.
Propriétés clés en un coup d'œil
Chaque note est formulée un peu différemment, alors considérez les chiffres ci-dessous comme une image générale plutôt que comme une spécification. La fiche technique de votre fournisseur de résine gagne toujours.
| Propriété | Comportement typique |
|---|---|
| Composition chimique | Copolymère alterné d'éthylène et de chlorotrifluoroéthylène |
| Point de fusion | Environ 240 °C |
| Densité | Environ 1,68 g/cm³ |
| Température de service | Environ -76 °C à 150 °C |
| Résistance chimique | Acides forts, bases, oxydants et solvants chlorés |
| Perméabilité | Très faible en gaz, vapeurs et humidité |
| Inflammabilité | Auto-extinguible, UL 94 V-0 dans les qualités typiques |
| Traitement | Extrusion, moulage par injection, rotomoulage, soudage par fusion |
Deux lignes déterminent généralement si l'ECTFE est la bonne réponse pour un projet : la résistance chimique et la température de service. Le profil de résistance est suffisamment large pour que l'ECTFE résiste aux solutions caustiques concentrées et aux acides oxydants qui perturbent les autres fluoropolymères, tandis que le plafond d'environ 150 °C le maintient en dessous de la famille des perfluoroalcoxy.
Où le plastique ECTFE gagne sa place
- Traitement chimique : revêtements pour réservoirs, colonnes et épurateurs, ainsi que vannes, pompes, tuyaux, raccords et voyants qui voient les fluides agressifs.
- Travaux de haute pureté et de semi-conducteurs : composants nécessitant peu de matières extractibles, une faible perméabilité et une surface qui se nettoie de manière fiable.
- Manutention pharmaceutique et alimentaire : propriétés barrières et inertie chimique des équipements de process et des lignes de transfert.
- Fils et câbles : gainage et isolation là où la faible fumée, la résistance aux flammes et la durabilité chimique sont importantes.
- Revêtements : revêtements appliqués en poudre et rotomoulés qui protègent les cuves en acier, les fixations et les roues de la corrosion et de l'abrasion.
- Pièces industrielles générales : boîtiers de filtres, roulements pour service humide et composants résistants à l'abrasion.
Ce qui les relie, c'est le besoin de durabilité au contact de quelque chose de désagréable, à une température qui irait à l'encontre du polyéthylène ou du polypropylène. C'est également la raison pour laquelle les fabricants de tuyaux ayant une expérience en PE et PP-R se retrouvent souvent à travailler avec l'ECTFE et ses proches.
ECTFE Comparé au PVDF, PTFE et PFA
| Matériel | Transformable en fusion | Plafond de service typique | Où il se démarque | Gardez à l'esprit |
|---|---|---|---|---|
| ECTFE | Oui | Environ 150 °C | Bases fortes et acides oxydants, faible perméabilité, bonne résistance à l'abrasion | Plafond de température inférieur à celui du PFA ou du PTFE |
| PVDF | Oui | Environ 150 °C | Rigide, solide, largement disponible en tuyaux et raccords | Plus vulnérable aux bases fortes et à certains solvants polaires |
| PTFE | Non, fritté | Environ 260 °C | Résistance chimique la plus large, frottement très faible | Pas soudé par fusion ; reliés par des joints, des brides ou des doublures |
| PFA | Oui | Environ 260 °C | Haute pureté combinée à une résistance à haute température | Coûte plus cher et est plus doux que l’ECTFE |
Si les conditions de service sont caustiques ou fortement oxydantes, l’ECTFE dépasse souvent le PVDF. Si vous avez besoin du plafond de température le plus élevé, quel que soit le coût, le PFA ou le PTFE prend le relais. Tout le reste est une négociation entre température, mélange chimique, charge mécanique et budget.
Rejoindre ECTFE Plastic : ce qui compte au niveau du joint
Les tuyaux et raccords ECTFE sont normalement assemblés par fusion bout à bout ou par soudage infrarouge plutôt que par fusion par emboîtement, et les paramètres de joint proviennent du fournisseur de résine et de tuyaux. La fusion des sockets est plus courante dans les systèmes PVDF. Néanmoins, les mêmes disciplines s'appliquent à tous : des surfaces propres, la température de chauffage correcte, les temps de séjour et de refroidissement corrects et aucun mouvement pendant la prise du joint.
Cela signifie un équipement avec un contrôle de température véritablement réglable et reproductible plutôt qu'un cadran avec des marquages optimistes. Une machine qui maintient son point de consigne tout au long d'une longue journée de travail vous offre une soudure que vous pouvez défendre, en particulier sur un polymère fluoré où la fenêtre de traitement est plus étroite que pour le polyéthylène. C'est un thème sur lequel nous revenons souvent, c'est pourquoi nous avons rédigé un petit guide sur comment choisir la bonne machine de soudage par fusion à emboîtement pour différentes exigences en matière de matériaux .
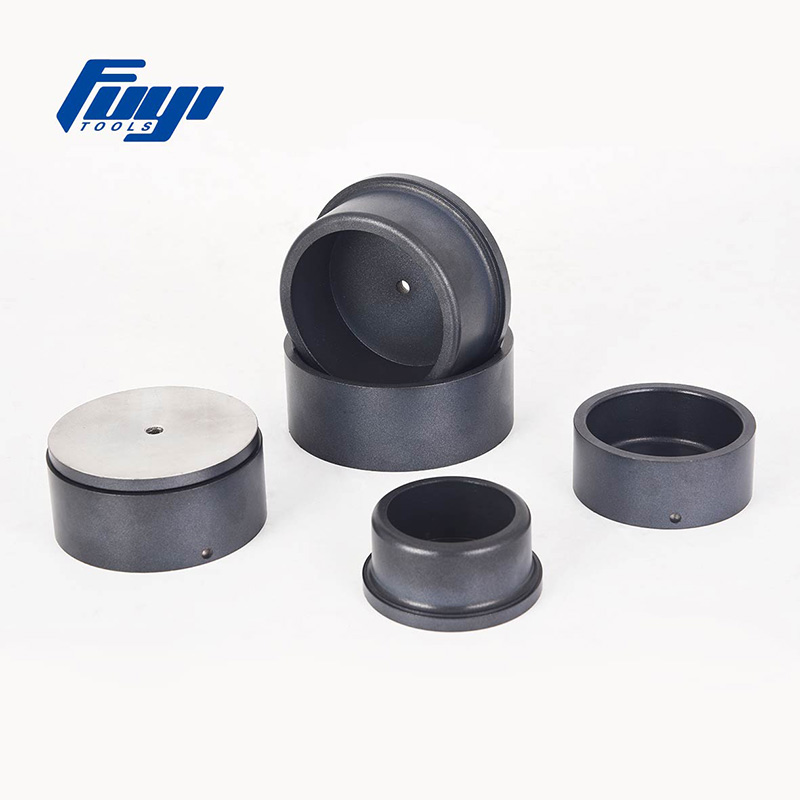 Machine à souder par fusion portative à douille FYDLL110 pour PE, PP, PVDF, PB Poste à souder par fusion numérique et portable avec température réglable et plage de 220 à 260 °C, adapté aux joints de tuyaux en PE, PP, PVDF et PB. Voir le produit →
Les machines construites pour le travail du PVDF, du PE et du PP montrent à quoi ressemble un cycle de chauffage contrôlé dans la pratique, et cette expérience se perpétue lorsque vous passez à un nouveau matériau.
Le contrôle de la température n’est pas négociable
Faites fonctionner un polymère fluoré trop chaud et vous risquez une dégradation, une décoloration et des fumées dont vous ne voulez pas dans un atelier. Faites-le fonctionner trop froid et vous obtenez un joint qui semble acceptable et qui échoue silencieusement sous la pression. La bande étroite entre ces deux résultats explique pourquoi un outil de chauffage calibré et un affichage numérique sont plus importants ici que sur une ligne PE standard.
La préparation de la surface décide de la soudure avant de commencer
L'ECTFE a une faible énergie de surface, donc la contamination, la poussière, l'humidité et la couche oxydée laissée par la coupe agissent contre vous. Couper d'équerre, ébavurer puis gratter ou abraser la zone de soudure immédiatement avant de la chauffer. Un petit ensemble de outils de préparation de surface couvre la majeure partie de ce travail sur site.
 Grattoir de tuyaux par électrofusion FYEPS400 pour HDPE, PP-R et PP Outil de grattage professionnel pour préparer les surfaces de tuyaux en plastique jusqu'à Ø 400 mm avant électrofusion, compatible avec les matériaux HDPE, PP-R et PP. Voir le produit →
Une liste de contrôle pratique avant de souder l'ECTFE
- Confirmez la qualité des tuyaux et des raccords auprès de votre fournisseur, y compris tout pigment ou additif modifiant les paramètres de soudage.
- Vérifiez la température de l'outil de chauffage avec une sonde de surface calibrée, et non avec l'écran de la machine uniquement.
- Couper le tuyau en carré et l'ébavurer ; une coupe en angle crée un cordon inégal et un point faible prévisible.
- Grattez ou abrasez la zone de soudure pour éliminer la couche oxydée, puis gardez-la propre et sèche.
- Soutenez les deux extrémités afin que rien ne bouge pendant le chauffage, l'assemblage ou le refroidissement.
- Respectez le temps de refroidissement complet ; C'est en libérant un joint en polymère fluoré que les fuites commencent.
- Enregistrez les paramètres utilisés (taille du tuyau, température, temps de chauffage et de refroidissement) afin que le prochain joint soit reproductible.
Notre place
Hangzhou Fuyi Tools a passé 16 ans à construire des équipements de fusion de tubes et les outils qui les entourent, depuis les machines de fusion à température constante et à prise numérique jusqu'aux machines d'électrofusion dans les styles transformateur et onduleur. À côté de ceux-ci se trouvent les petits éléments qui déterminent la qualité d'un joint : fraises, outils de chanfreinage, pinces à anneau froid, tampons de mesure et grattoirs.
Pour la fabrication en atelier, où les bobines sont préfabriquées avant même d'atteindre le site, une unité fixe fait une réelle différence en termes de cohérence et de rythme, car l'opérateur ne lutte pas en même temps contre la gravité et un tuyau en mouvement.
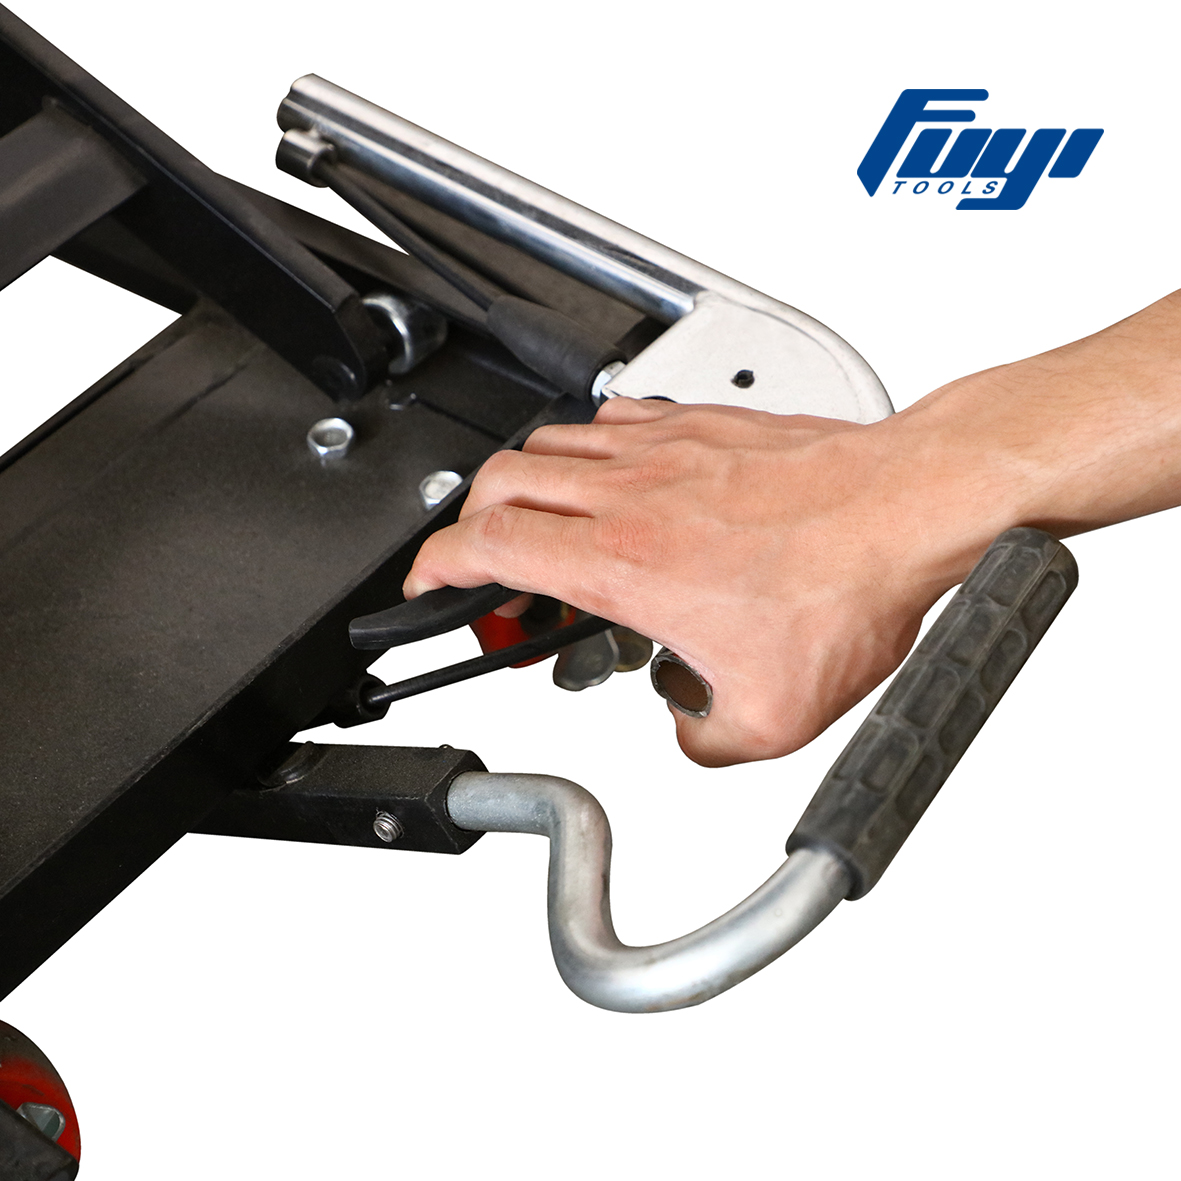 Machine à souder par fusion à prise d'établi 50-160MM avec ascenseur Poste à souder par fusion sur établi avec élévateur et support de tube, pour tubes PP-R, HDPE, PB et PP de 32 mm à 160 mm. Voir le produit →
Si vous utilisez déjà des équipements PE et PP-R, le passage aux polymères fluorés est principalement une question de paramètres, de patience et de préparation soignée plutôt qu'un tout nouveau métier.
Que vous exploitiez déjà des lignes de polymères fluorés ou que vous y passiez du PE et du PP-R, les fondamentaux ne changent pas : connaître le matériau, contrôler la température, préparer la surface et laisser refroidir le joint. Le plastique ECTFE récompense cette discipline avec un service long et silencieux dans des endroits où très peu de choses durent.
Si vous souhaitez discuter d'une application spécifique, notre équipe se fera un plaisir de vous aider à adapter la machine et les outils appropriés au tuyau et au matériau que vous utilisez.
Produits connexes


 +86-158 6813 9123
 +86-571-82432777

 No.7 Yangguang Road, zone industrielle de Linpu, ville de Hangzhou, province du Zhejiang, Chine
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
