
Maison / Nouvelles / Nouvelles de l'industrie / Systèmes de tuyauterie chimique : matériaux, soudage par fusion et installation sans fuite
Nouvelles de l'industrie
Sep 21,2026
Systèmes de tuyauterie chimique : matériaux, soudage par fusion et installation sans fuite
Les systèmes de tuyauterie chimique échouent souvent au niveau du joint et non dans le tuyau. Une soudure par fusion à douille unique trop froide ou trop peu profonde fuira en quelques mois, surtout lorsqu'elle transporte un acide concentré ou de l'eau de haute pureté. C'est pourquoi les ingénieurs et les entrepreneurs doivent évaluer la technologie de connexion avec autant d'attention que la qualité de la résine.
Pourquoi les tuyaux en polymère dominent les services chimiques
Les systèmes de tuyauterie en polymère sont devenus la norme dans le traitement des produits chimiques, les boucles d'eau déminéralisée, les usines de pâtes et papiers et le traitement des eaux usées. La raison est simple : les tuyaux thermoplastiques ne se corrodent pas comme l’acier au carbone, ne nécessitent pas de revêtements externes et n’ajoutent pas de contaminants métalliques aux fluides sensibles. Le PP-R, le PE et le PVDF couvrent une large gamme de fluides et de températures agressifs.
Pour les applications chimiques et de haute pureté, le PP-R offre une excellente résistance aux acides, aux alcalis et aux solvants à des températures modérées. Le PEHD et le PE 100 sont privilégiés pour leur robustesse, leur flexibilité et leur capacité à gérer des installations enterrées ou mobiles. Lorsque la température ou la corrosivité dépasse les limites du PP-R, le PVDF est fréquemment spécifié.
| Matériel | Service chimique typique | Plage de température (environ) | Méthode de jointure principale |
|---|---|---|---|
| PP-R | Acides, alcalis, eau déminéralisée | Jusqu'à 95°C | Fusion de douilles |
| PE / PE 100 | Eau, déchets, produits chimiques dilués | Jusqu'à 60°C | Électrofusion, fusion d'emboîture |
| PVDF | Acides forts, solvants, milieux de haute pureté | Jusqu'à 140°C | Fusion de douilles, butt fusion |
Socket Fusion : une méthode éprouvée pour les lignes plus petites
La fusion par emboîtement est la principale méthode d'assemblage pour les tuyaux PP-R jusqu'à 63 mm de diamètre extérieur en service chimique. L'extrémité du tuyau et l'emboîture du raccord sont chauffées simultanément à l'aide d'un outil monté sur une machine à souder par fusion. Une fois que les surfaces ont atteint l'état de fusion correct, l'opérateur insère le tuyau dans le raccord et le maintient sous pression jusqu'à ce que le joint refroidisse. Une bonne exécution dépend de trois facteurs : la température, le temps de chauffage et la profondeur d'insertion.
L’utilisation d’une machine à température contrôlée supprime une grande partie de la variabilité de l’opérateur. Les modèles à température constante sont simples et économiques, mais les machines à affichage numérique permettent à l'opérateur de vérifier la température exacte de fusion avant chaque soudure. Ceci est particulièrement important dans les systèmes de canalisations de produits chimiques où une fuite peut exposer les travailleurs à des fluides dangereux. Pour un aperçu plus approfondi, suivez le meilleures pratiques pour réaliser une soudure par fusion à emboîtement solide et sans fuite .
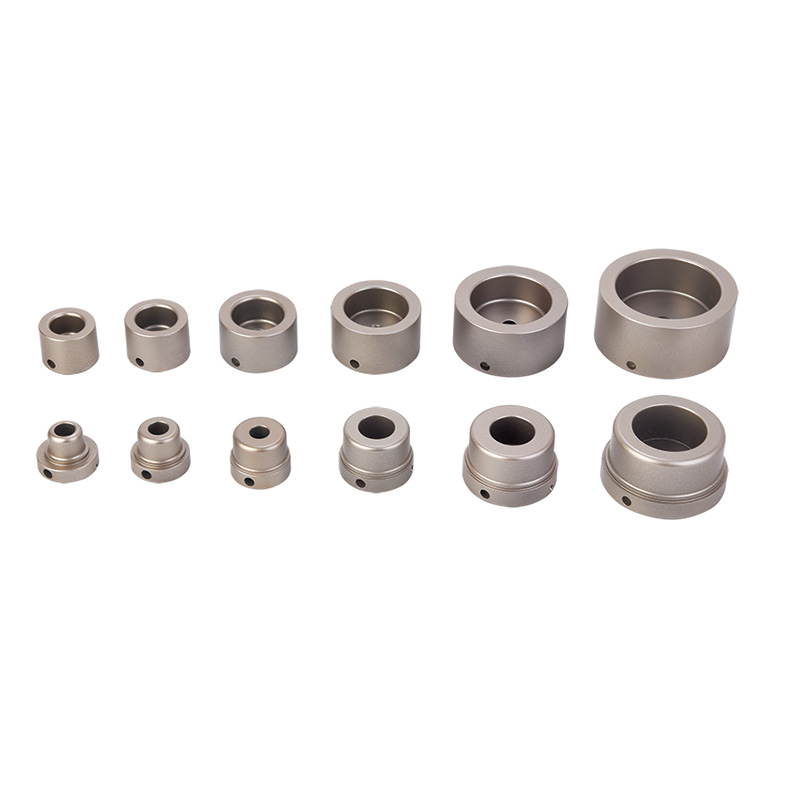 Machine à souder par Fusion à prise numérique avec affichage de la température LED pour tuyaux PPR de 63mm Cette machine à souder numérique offre un contrôle précis de la température grâce à un écran LED, contribuant ainsi à garantir des joints de fusion solides et sans fuite. Il est particulièrement utile lorsque vous travaillez avec des canalisations chimiques où la qualité de la soudure est essentielle. Voir le produit →
Avant de chauffer, le tuyau doit être coupé d’équerre, chanfreiné et nettoyé. Un coupe-tube rotatif ou à cliquet fonctionne bien pour la plupart des tuyaux en plastique. Le chanfreinage supprime le bord rugueux qui pourrait raser le matériau de l'alésage du raccord lors de l'insertion.
Électrofusion pour conduites de grand diamètre, enterrées ou difficiles d'accès
L’électrofusion est la méthode de choix lorsque la fusion des alvéoles devient peu pratique. Il est utilisé sur les tuyaux PE de plus grand diamètre, les tuyaux enterrés, les installations sans tranchée et les travaux de réparation où la force de rotation ou de fusion est limitée. Un raccord électrosoudable contient un fil de résistance intégré. La machine à souder envoie du courant à travers le fil, faisant fondre l'alésage du raccord et la surface du tuyau.
Un avantage majeur est que l’électrofusion ne dépend pas de la force ou de l’alignement de l’opérateur. Le raccord fixe le tuyau en place pendant que la soudure est créée. Il convient également aux tuyaux PE de différentes épaisseurs de paroi.
Cependant, une électrofusion efficace nécessite une préparation minutieuse de la surface sur le terrain. Le tuyau doit être gratté pour éliminer l'oxyde ou les contaminants juste avant le soudage. Un grattoir tranchant pour tuyaux d'électrofusion n'est pas facultatif ; il détermine si le joint sera étanche au gaz au fil des années de service.
 Grattoir de tuyaux en PEHD pour la préparation par électrofusion de tuyaux jusqu'à 400 mm Un grattoir tranchant est essentiel pour éliminer l'oxyde et les contaminants avant l'électrofusion. Cet outil garantit une surface de tuyau propre, ce qui est essentiel pour réaliser des joints étanches aux gaz qui restent fiables pendant des années de service. Voir le produit →
Les machines de soudage par électrofusion sont disponibles en deux grands types : à base de transformateur et à base d'onduleur. Les machines de type transformateur sont robustes et souvent préférées pour les gros travaux sur site, tandis que les machines à onduleur sont plus légères et plus économes en énergie. Pour une plage typique de 20 à 160 mm, une machine de soudage par électrofusion par transformateur fournit un rendement fiable et un chauffage constant.
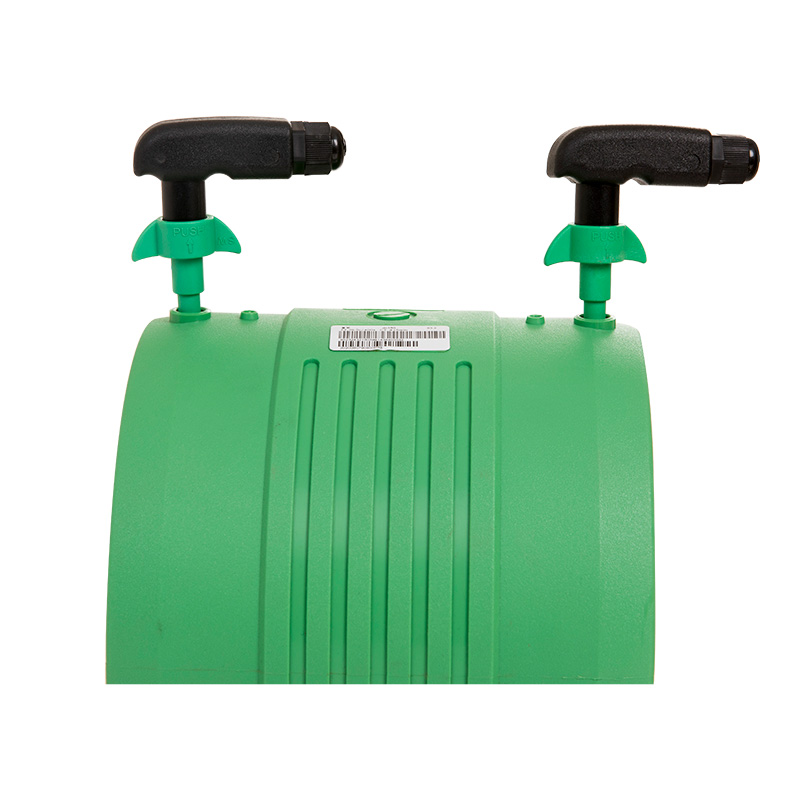 Machine de soudage par électrofusion pour tuyaux HDPE, PP et PPR de 20 à 160 mm Cette machine de soudage par électrofusion basée sur transformateur offre un rendement stable pour les tuyaux de l'ordre de 20 à 160 mm. Il est conçu pour une utilisation fiable sur le terrain, offrant un chauffage constant et un contrôle automatisé pour produire des joints durables dans les systèmes d'eau et de gaz. Voir le produit →
Après grattage, insérez complètement le tuyau dans le raccord et connectez les câbles. Réglez le temps et le courant de fusion corrects comme spécifié par le fabricant du raccord. La machine contrôle le cycle de fusion et évite la surchauffe.
Pratiques d'installation qui empêchent les fuites
Un bon tuyau et une bonne machine ne suffisent pas. Les ingénieurs hydrauliques et les exploitants d'usines savent que la qualité finale du joint est déterminée par la préparation et la discipline. Les pratiques suivantes doivent être traitées comme non négociables lors de l’installation de systèmes de tuyauterie chimique.
- Coupez le tuyau en carré avant de chanfreiner. Une coupe en angle réduit la profondeur d'insertion effective et affaiblit le joint.
- Utilisez le temps de chauffage approprié pour le diamètre du tuyau et l'épaisseur de la paroi. Trop court, les surfaces ne fondent pas ; trop longtemps dégrade le polymère.
- Insérez le tuyau à fond jusqu'au repère de profondeur de la douille. Une insertion partielle crée une concentration de contraintes et un chemin de fuite caché.
- Maintenez la pression d'insertion pendant le temps de refroidissement spécifié. Déplacer le tuyau avant que la soudure ne durcisse peut provoquer des microfissures.
- Testez la pression du système avant sa mise en service. Le test doit être supérieur à la pression de conception et maintenu suffisamment longtemps pour identifier les fuites lentes.
L'exécution de ces étapes avec un équipement de fusion calibré et des opérateurs formés produira systématiquement des joints qui dureront toute la durée de vie du système de tuyauterie.
Choisir le bon équipement pour un projet de tuyauterie chimique
La sélection du bon outil de fusion commence par la taille et le matériau du tuyau. Les petites lignes PP-R jusqu'à 63 mm sont mieux gérées par une machine de fusion de douilles numérique ou automatique, qui offre un contrôle précis de la température et un fonctionnement rapide. Pour les grandes lignes PE ou pour les travaux de réparation, une machine à électrofusion constitue le meilleur investissement. Pour les étapes de préparation, les coupe-tubes et les outils de grattage doivent être adaptés au diamètre du tube et à la dureté du matériau.
Les projets diffèrent également par la portabilité et les conditions du site. Les unités de banc conviennent aux ateliers de préfabrication ; les unités portatives permettent à l'opérateur de se déplacer le long du tracé du tuyau. Les décideurs doivent rechercher des équipements offrant une puissance stable, des éléments chauffants fiables et des écrans faciles à lire. Les bons outils peuvent réduire le temps de formation, améliorer le rendement au premier passage et réduire le coût des joints défectueux.
La leçon à tirer des systèmes de tuyauterie chimique est que la sélection des matériaux et la technologie de connexion sont les deux moitiés d’une même décision. Une résine chimiquement compatible est aussi bonne que le joint qui la lie. Avec un processus de fusion ou d'électrofusion approprié, une préparation de surface appropriée et un équipement calibré, les pipelines de produits chimiques peuvent offrir des décennies de service sans fuites.
Produits connexes


 +86-158 6813 9123
 +86-571-82432777

 No.7 Yangguang Road, zone industrielle de Linpu, ville de Hangzhou, province du Zhejiang, Chine
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
